一条装配线每换一次产品型号,平均要停机调试47分钟。按每天换型3次、一年300个工作日计算,光是换型损耗就超过700小时——相当于白白丢掉近一个月的产能。不少制造企业主把这笔账归咎于"订单太杂",却忽略了真正的问题:设备本身缺乏柔性,工装定位靠人工校准,精密零部件的互换性不足,导致每次换型都像重新组装一遍机器。
换型效率背后的隐性成本
行业调研数据显示,中小型制造企业中,因设备调试与换型造成的非计划停机,占到总停机时间的35%以上。更关键的是,这类损耗往往不体现在财务报表的显性科目里,而是被分摊进"制造成本"一笔带过。当订单批量从过去的5000件降到如今的300至800件,传统刚性产线的短板就被急剧放大。解决路径并非简单添置新设备,而是从自动化设备研发的源头重新梳理产线逻辑——定位基准如何统一、快换机构如何标准化、检测环节如何在线完成,这些才是缩短换型周期的关键。
一个精密零部件车间的真实改造
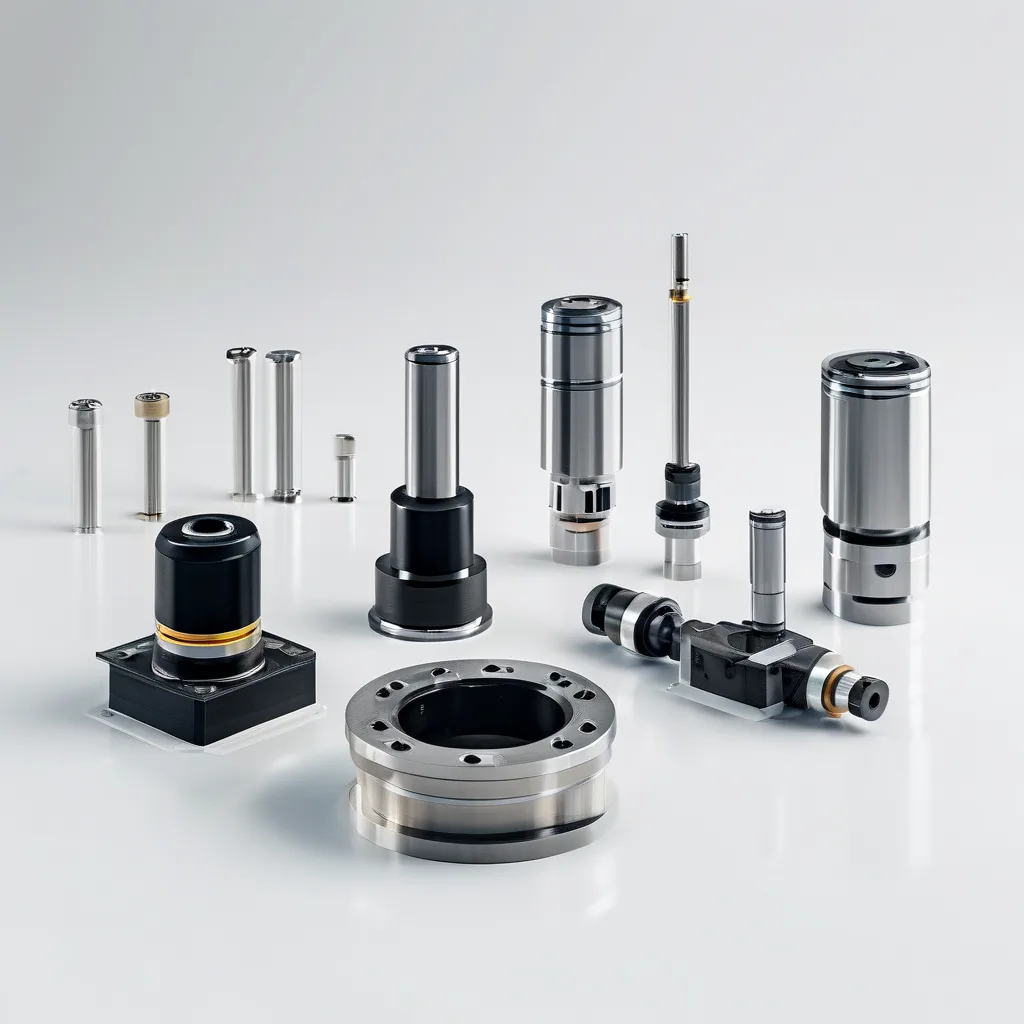
苏州一家从事精密连接器加工的企业,此前每条产线换型需停线52分钟,工装重复定位精度波动在±0.08mm,导致首件报废率居高不下。引入苏州迈升特科技有限公司的自动化设备研发方案后,团队重新设计了快换定位基板与气动夹持模块,将重复定位精度稳定在±0.02mm以内,换型时间压缩至18分钟。按该车间每天换型4次、单次停线成本约600元计算,一年节省的停机损失超过20万元,首件报废率也从6.3%降至1.1%。这一改造并未更换整条产线,而是通过关键零部件的重新设计与自动化设备研发服务的介入,让原有设备恢复了柔性能力。
从单点改造到系统匹配
精密零部件制造与工业自动化的结合,难点从来不在单台设备的性能,而在于系统匹配:送料节奏与加工节拍是否同步、检测数据能否实时反馈给执行机构、不同型号产品能否共用同一套基准。这些问题的解决,需要供应商既懂机械结构,又熟悉控制逻辑,还要能深入现场理解工艺节拍。同类型的技术思路,在哈尔滨市喜采科技有限公司的产线优化实践中也有类似验证——跨区域的经验互通,正在让智能装备的落地少走弯路。
如果您的产线也面临换型频繁、精度不稳、人工依赖过重的困扰,不妨先从一次现场诊断开始,把停机账算清楚,再决定改什么、怎么改。